


sv
 Hem / Nybörjare / Branschnyheter / Vanliga DTY-defekter: Oljefläckar, fuzz, färgvariationer och hur man upptäcker dem
Branschnyheter
Vanliga DTY-defekter: Oljefläckar, fuzz, färgvariationer och hur man upptäcker dem
2026-09-17
Under våra år av att producera och leverera polyesterdrag texturerat garn (DTY) till textilfabriker runt om i världen, har vi lärt oss att skillnaden mellan ett bra tyg och ett bra tyg ofta beror på kvaliteten på basgarnet. Även efter att du har bekräftat att en DTY-spole uppfyller kraven för denier, filamentantal och fasthet, kan du fortfaroche stöta på problem under efterföljande vävnings-, sticknings- eller färgningsprocesser. Tre av de vanligaste och mest frustrerande problemen vi ser i branschen är oljefläckar, fuzz och färgvariationer. Att förstå exakt vad som orsakar dessa problem och att veta hur man upptäcker dem tidigt kan rädda dig från kostsamma produktionsförseningar och tygavfall. Låt oss dela med oss av några praktiska insikter från fabriksgolvet.
Oljefläckar på DTY
Oljefläckar är en av de mest synliga och irriterande defekterna i DTY. De visas som mörka, feta fläckar eller ränder längs garnytan och kan allvarligt äventyra utseendet och färgbarheten hos det slutliga tyget. Dessa fläckar introduceras vanligtvis under drag-textureringsprocessen, där garnet passerar genom höghastighetsvalsar och smörjpunkter. En vanlig bov är felaktig applicering av spinnfinish eller konisk olja. Om oljeappliceringssystemet inte är korrekt kalibrerat – för mycket olja eller om oljan är ojämnt fördelad – kan det leda till stänk och ansamling på garnet.
En annan källa till oljefläckar är förorening av maskiner. Med tiden kan olja från lager, växlar eller till och med luftburna smörjmedel hitta vägen till garnbanan. I våra egna lokaler ägnar vi stor uppmärksamhet åt städningen av varje godet och guide. Även en liten ansamling av oljerester kan överföras till garnet, särskilt vid höga produktionshastigheter.
Hur man upptäcker oljefläckar
Det enklaste sättet att upptäcka oljefläckar är genom visuell inspektion under stark, enhetlig belysning. Håll spolen på en lindningsmaskin och rulla långsamt ut några meter garn. Leta efter några fläckar eller ränder som verkar mörkare än det omgivande garnet. Du kan också använda ett enkelt "touch-test": om garnet känns fett eller klibbigt på fingrarna är det en stark indikator. För en mer objektiv kontroll kan "AATCC Test Method 118-2013" för oljeavstötning tillämpas, men i en fabriksmiljö är en högkvalitativ handhållen ultraviolett (UV) lampa ett praktiskt verktyg. Många koniga oljor innehåller fluorescerande spårämnen; under UV-ljus kommer oljefläckar att lysa starkt, vilket gör dem lätta att upptäcka.
Fuzz (flimmer och trasiga filament)
Fuzz, även beskrivet som hårighet eller fibrillering, är närvaron av trasiga eller utskjutande filament på ytan av garnbunten. Den här defekten kan orsaka stora problem nedströms: det leder till att ludd byggs upp på stickor och vävningshäckar, ökar garnbrotten och skapar en grov tygyta. I svåra fall resulterar det i hål eller "molniga" fläckar i det slutliga tyget.
Varför uppstår Fuzz?
Fuzz härrör ofta från mekanisk nötning under textureringsprocessen. När det partiellt orienterade garnet (POY) passerar genom värmare, friktionsskivor och styrningar, kan eventuella felinriktningar eller ytjämnheter i dessa komponenter nöta enskilda filament. En annan vanlig orsak är felaktiga spänningsinställningar. Om dragförhållandet är för högt eller om övermatningen är felaktig, kan filamenten utsättas för överdriven påkänning och brott och bilda ludd. Till exempel, när du texturerar tyngre deniergarn som 300D eller 600D, måste spänningsinställningarna noggrant justeras för att matcha fiberns egenskaper.
Hur man upptäcker fuzz
En enkel och pålitlig metod är "lindningstestet" eller "fingertestet". Ta en ca 50 cm lång garnlängd och håll den spänd mellan händerna. Dra försiktigt tummen och pekfingret längs garnet från ena änden till den andra. Om du känner en suddig, sträv konsistens eller om lösa filament klamrar sig fast vid dina fingrar, är garnet troligen påverkat. Ett mer systematiskt tillvägagångssätt är att använda en "fuzz board" eller "haze meter". Spola tillbaka ett litet prov av garn på en svart tavla och observera ytan under ett förstoringsglas. Fuzz kommer att visas som en gloria av utskjutande fibrer runt huvudgarnbunten. Vi rekommenderar att du kontrollerar prover från varje produktionsavbrott, särskilt för garn som används i höghastighetsstickning eller finmaskiga applikationer där även en liten mängd ludd kan orsaka problem.
Färgvariation (inkonsekvens av nyansbarring och färgupptagning)
Färgvariation, eller nyansbarring, är utan tvekan den svåraste defekten att fånga tidigt eftersom den ofta blir synlig först efter att tyget har färgats. Det visar sig som ränder, band eller fläckar av olika nyanser av samma färg över ett färdigt tyg. Detta problem är nästan alltid relaterat till skillnader i färgämnesupptag mellan individuella garnpaket eller till och med inom ett enda paket.
Vad orsakar skillnader i upptag av färgämnen?
Färgämnesupptaget av DTY påverkas starkt av dess morfologiska struktur, särskilt nivån av kristallinitet och orientering som uppnås under ritning-textureringsprocessen. Om värmehärdningstemperaturen eller dragspänningen varierar mellan positioner på samma textureringsmaskin, kommer du att få garn som har olika färgaffinitet. Till exempel kan ett litet temperaturfall i en värmezon producera garn med ett lägre amorft område, vilket kommer att färgas ljusare. Detta är en känd utmaning vid produktion konsekvent polyester DTY på hög volym. Andra faktorer inkluderar variationer i denier per filament (DPF) och jämnheten hos spinnfinishen.
Hur man upptäcker färgvariationer innan färgning
Den enda verkligt tillförlitliga metoden för att upptäcka färgvariationer är ett färgämnestest i laboratoriet. Ett litet prov från varje produktionsparti stickas till en liten tygärm (en "stickad strumpa") och färgas under kontrollerade förhållanden. Den färgade hylsan jämförs sedan med en masterstandard med hjälp av en spektrofotometer eller under standarddagsljus (D65). Färgskillnaden mäts med CIELAB (ΔE)-systemet. Ett delta E-värde under 0,6 anses allmänt vara acceptabelt i de flesta textila tillämpningar. Enligt vår erfarenhet är det också viktigt att testa prover från början, mitten och slutet av varje förpackning. En plötslig förändring i färgämnesupptaget inom en enda kon tyder på en processinstabilitet som kräver omedelbar uppmärksamhet.
För en snabb preliminär kontroll kan du hålla garnpaketen snett under en glödlampa. Ibland kan skillnader i garnets lyster eller "vitpunkt" vara synliga, särskilt mellan produktionspartier. Vi varnar dock för att förlita oss enbart på denna metod, eftersom den inte är särskilt känslig. Tabellen nedan sammanfattar de viktigaste inspektionsmetoderna.
| Defekt | Snabb detekteringsmetod | Viktig observation | Rekommenderad åtgärd |
|---|---|---|---|
| Oljefläckar | UV-ljusinspektion | Ljusfläckar/ränder | Kontrollera oljeappliceringssystemet |
| Fuzz | Fingertest / Fuzzboard | Grov konsistens, utskjutande fibrer | Inspektera godets & guider |
| Färgvariation | Lab färgämne test (stickad ärm) | Delta E > 0,6 | Kontrollera värmarens temperatur och spänning |
Förena din kvalitetskontrollstrategi
Att hantera dessa tre vanliga defekter kräver en helhetssyn på kvalitetskontroll. Det räcker inte att bara inspektera det slutliga garnet; du måste förstå processparametrarna som orsakar varje problem. Strukturerat förebyggande underhåll på textureringsmaskiner, inklusive regelbunden rengöring av värmeplattor och byte av slitna friktionsskivor, är den första försvarslinjen. Att kalibrera oljeappliceringsrullar och säkerställa konsekvent spänning över alla spindlar hjälper till att minimera ludd och oljefläckar.
För färgkonsistens är det avgörande att bibehålla en stabil termisk profil i textureringsmaskinerna. Vi driver 100 ritningstextureringsmaskiner i våra anläggningar, och vi har funnit att ett strikt protokoll med daglig temperaturloggning och veckovisa provfärgningstester är avgörande för att producera tillförlitliga lätt mesh blank DTY and lätt mesh halvblank DTY med konsekvent färgningsbeteende.
En praktisk checklista för inkommande garninspektion
- Visuell kontroll: Öppna paketet och spola tillbaka ca 2 meter. Leta efter oljefläckar eller fysisk skada under en ljus lampa.
- Tryck på Kontrollera: Kör garnet genom fingrarna. Känn efter strävhet eller klibbighet som tyder på ludd eller ojämn olja.
- Denier Check: Använd en rulle för att mäta deniern. Stora variationer från målet kan indikera processproblem.
- Glanskontroll: Håll konen under vinklat ljus för en snabb visuell jämförelse med en masterstandard.
- Nyanstest: Om du har förmågan, kör ett litet labbfärgningstest på ett representativt prov från varje parti.
Varför välja en partner med erfarenhet av processkontroll?
I slutändan är kvaliteten på din DTY bara så bra som processkontrollen bakom den. En leverantör med djup tillverkningserfarenhet förstår exakt hur varje variabel – från polymerkvalitet till maskinhastighet till textureringstemperatur – påverkar det slutliga garnet. När du köper från en tillverkare som driver en betydande produktionsbas med standardiserad utrustning och kvalitetsledningsrutiner, investerar du i förutsägbarhet och tillförlitlighet.
Vi är stolta över att kunna säga att vårt tillverkningsteam har förfinat dessa processer sedan 2007. Våra två anläggningar, Weien och Baoyi, täcker en sammanlagd verkstadsyta på 100 000 kvadratmeter. Denna skala tillåter oss att upprätthålla strikt kontroll över produktionsparametrar och att implementera den typ av rigorösa inspektionsprotokoll som krävs för att minimera defekter. För mer om vikten av processkonsistens kan du läsa vår artikel om faktorer som avgör polyester monofilamentkvalitet . Vi tror att att dela denna kunskap hjälper hela textilförsörjningskedjan att löpa smidigare.
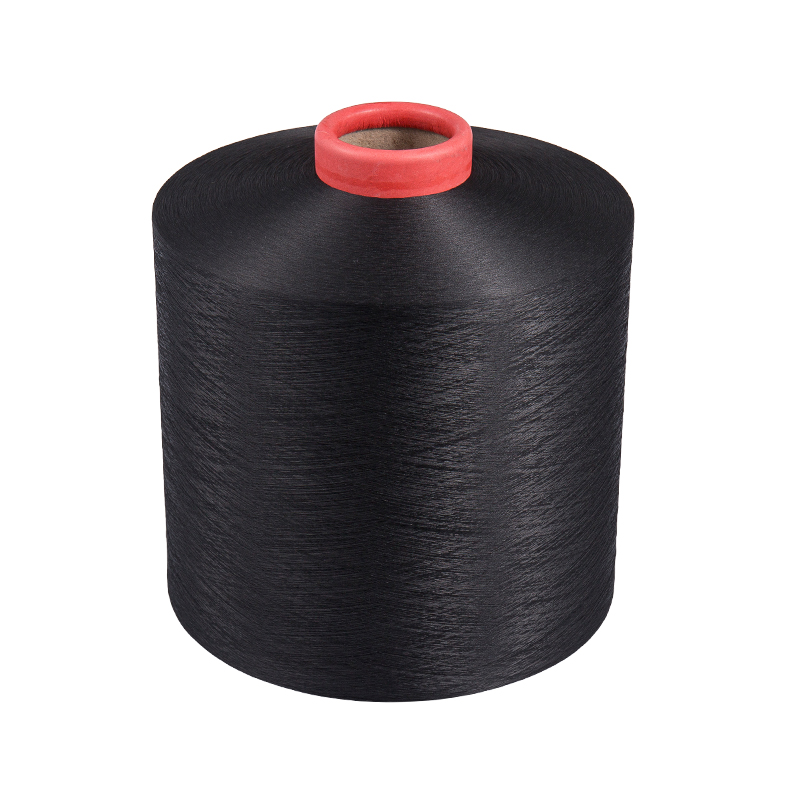 Dope-Dyed Black SIM och HIM Polyester DTY Denna svarta dopfärgade blandade DTY drar nytta av Zhenyis sedan länge etablerade processkontroll, vilket säkerställer färgkonsistens. Finns i flera denierer och blandade nivåer, den passar vävda eller stickade tyger som behöver djupt svart med god beständighet. Visa produkt →
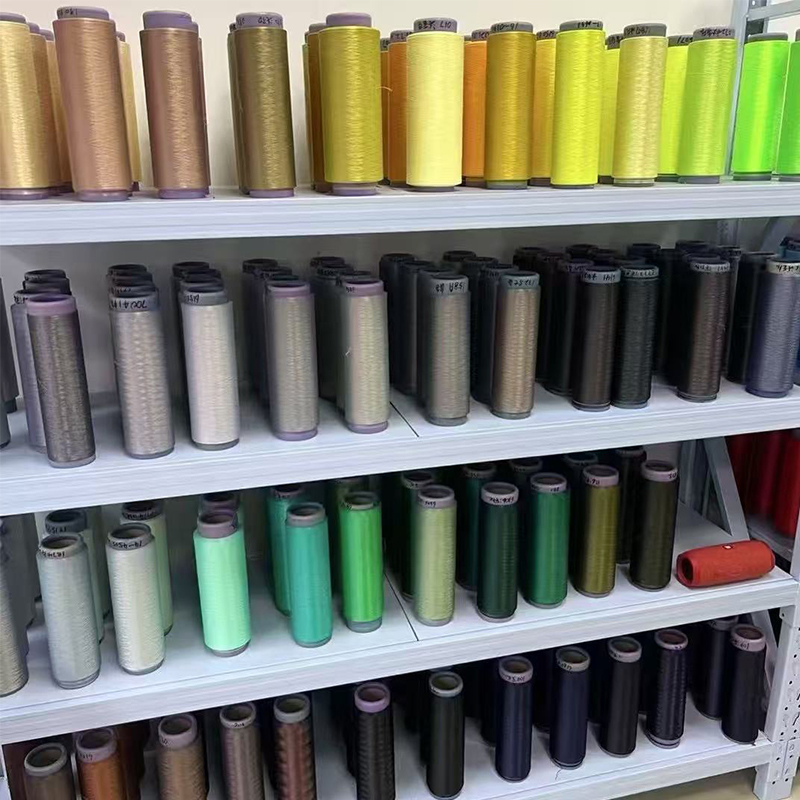 Dope-Dyed Colored HIM Polyester DTY för Custom Shades Tillverkad med provmatchningstjänst, denna högt blandade DTY kommer i nyanser som rött, gult och blått. Uppbackad av storskalig tillverkning, erbjuder den konsekventa färger och pålitlig leverans för specialtygapplikationer. Visa produkt →


Kontakta oss
Om du behöver se Baoyi Color Chart, få en offert eller ha frågor, inbjuder vi dig att kontakta oss genom att fylla i formuläret nedan.

PRODUKT
Kontakta oss
-
 Shimen Town, Tongxiang, Jiaxing, Zhejiang, Kina.
-
 +86-18357386869
-
 [email protected]
Copyright © Tongxiang Baoyi Textile Co., Ltd. Alla rättigheter reserverade.
